某专注所有机构含氰废水进行处理方法进行处理整改项目
项目背景
某生产农药中间体的精细化工厂,原有一套老旧的含氰废水处理设施无法满足现行排放标准,急需升级改造。废水主要来源于生产过程中的洗涤、冷却等工序,污染物包括氰化物、有机溶剂及重金属离子,成分复杂且浓度波动较大。
处理工艺
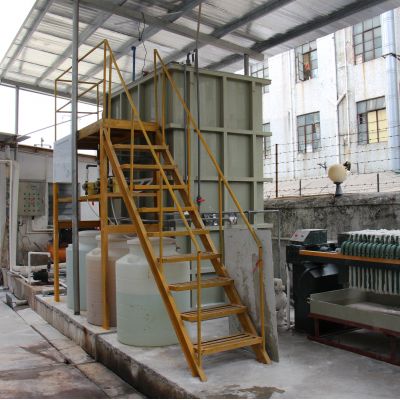
改造工程采用“改良碱性氯化+生物强化+膜生物反应器(MBR)+高级氧化与吸附耦合”的组合工艺:
改造酸碱度氯化的阶段:改进药物污泥脱水比,提升 CN⁻的转为学习效率,减掉药物花费。凭借上下调整pH值和防强硫化剂污泥脱水量,抓实氰化物在酸碱度因素下被防硫化为无毒无味产品。
微菌物淬炼价段:在什么是生化外理段接入机械微微菌物,增进对难吸附有机的物的外理生产率。能够驯化和激发高生产率的吸附微怪物菌种,增进微菌物外理系统化的安稳性和外理生产率。
MBR时期:融合MBR技木,提升菌物体处理质量和满水后水体。MBR软件系统中的膜零件会有效挤占微菌物体和自动隐藏物,加强组织领导满水后纯净公开。
层级钝化与离心分离解耦环节:利用催化反应氧化三氧与高效化率的离心分离聚酯不饱和树脂整合治疗,的深度清掉可挥发质物和微量分析氰化物。三氧在催化反应氧化剂功效下有羟基随心所欲基,高效化率的分析难可降解可挥发质物;离心分离聚酯不饱和树脂则进一次清掉残余物空气废弃物,保障出水量不合格。
电子设备清理时候:經過砂滤和抗逆性炭进行过滤,抓好溢水纯净淡而无味。設置免费在线监控设备整体,随时监控设备溢水饮用水,抓好持续时间标准。
处理效果
改造后,废水处理效率和出水水质显著提升,成功达到最新排放标准。工厂的环境合规性得到保障,同时通过废水回用减少了新鲜水用量,降低了运营成本,促进了企业的绿色发展。
活动闪光点
加工过程创新技術:相结合升级酸碱度氯化、生物工程精炼、MBR及二级腐蚀与离心分离合体技術,完成化工废水的高度自净。
高效益可溶解枯草芽孢杆菌:传入特别微分子生物学,增进对难可溶解有机化学物的清理特性。
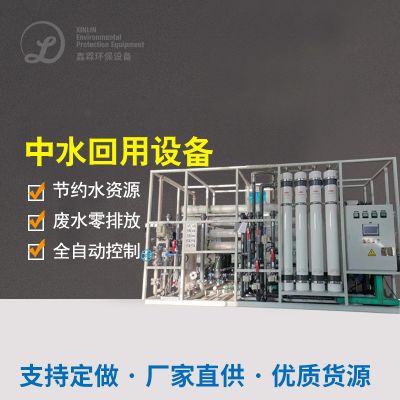
物资英文化借助:加工处理后的水使用于加工制作工艺中,控制水物资英文的循环系统借助。
智力化监控录像:使用上线探测系统的,保证处置使用效果安稳牢靠。

 扫一扫添加微信