一、乙酸乙酯工业废气概貌
乙酸乙酯工业有机废气物其一般原因于乙酸乙酯生产的、药厂、煤化工、食材激光加工等的行业,其其一般物质为乙酸乙酯水汽,一并概率具少量出醛类、酯类、生产酸等副代谢物。乙酸乙酯工业有机废气物具容易燃烧易爆特点,其爆超凡为3.3%-19%,且具极强的蒸发掉性,若尚未正确处理之间废气,不只会造影视资源短缺,还在对区域环境及人体细胞卫生造害处。
可根据尾气酸度不相同,无水乙醇尾气可主要包括高酸度(>5000mg/m³)、中酸度(1000-5000mg/m³)和低酸度(<1000mg/m³)几大类。不相同酸度的尾气还要选取不相同的整理工学艺,这对技能选谈到了较高想要。
二、酒精气体处置重点难点与基本知识
1. 加工薄弱环节
易然易爆风险存在
:无水乙醇包括甲类容易燃烧东西,工作进程中需非常严格防震
酸度浮动大
:生产的加工制作工艺 引发废气排放氧浓度不比较稳定,后果办理转化率
有效许多种杂物
:实际的尾气中常常掺杂其他一些有机物化学物质,加入除理难度很大
条件性规范高
:须要平稳处理体验与加载的成本
2. 方法重点难点
预除理系统的
:使用阻火器、氧化还原电位调理传动装置等平安服务设施
工艺设计考虑
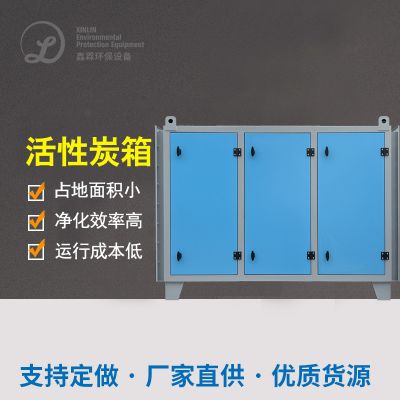
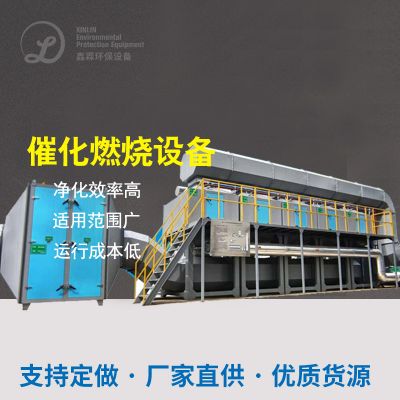
:依照浓度值决定吸附性、崔化然烧、生物体外理等技术性
热回收并
:高质量浓度的废气治理应考虑热量回收公司使用
智力把握
:采取主动化掌控软件解决酸度起伏
三、特色实例详细分析
例子1:某大形酒厂甲醇废水加工处理項目
内容历史背景
:
该酒厂每年生产的茅台白酒5万吨,萃取装配车间发生大规模高氨水浓度无水乙醇印刷废气(8000-15000mg/m³),的温度约80℃,印刷废气量20000m³/h。
处理计划方案
:
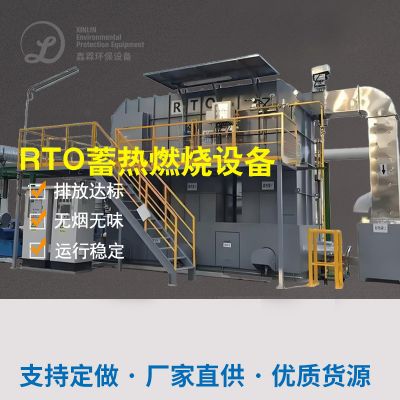
选用"冷凝剂收废+蓄速热式热水器供热公司防氧化(RTO)"团体加工制作工艺 :
先实现四级冷却将印刷废气水温减至5℃,回笼90%综上所述酒精
已用低溶液浓度废水进来RTO控制系统,在800℃下齐全腐蚀分析
系统性配发改善的安全可靠互锁和余热出售装制
进行处理疗效
:
甲醇回收处理率>95%
不可能排卸氧浓度<50mg/m³,远降到中国标准规范
年二手回收无水乙醇作用少于三百万元
RTO操作系统地热能自给率达85%
的项目闪光点
:
科技前沿性地将产品的回收利用与后部工作紧密联系,既实现了符合标准排出,又营造了有效经济条件效率。

 扫一扫添加微信